1.2080 Gereedschapsstaal
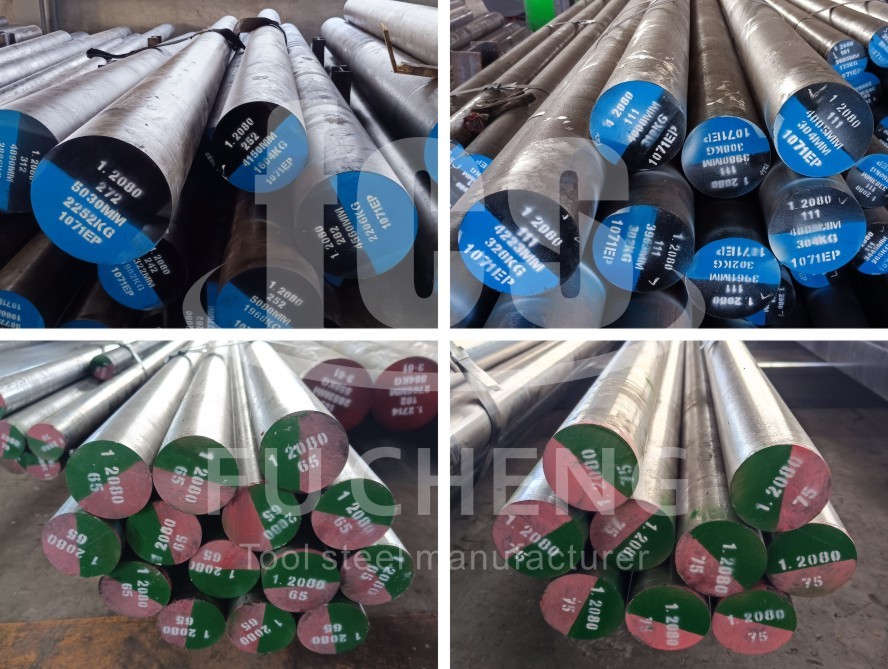
1.2080 staal heeft een hoge slijtvastheid en een lange levensduur en is geschikt voor diverse koudstempelmatrijzen, koudsnijbladen, draadopwikkelplaten en andere complexe en mogelijk vervormbare gereedschapsmatrijzen.
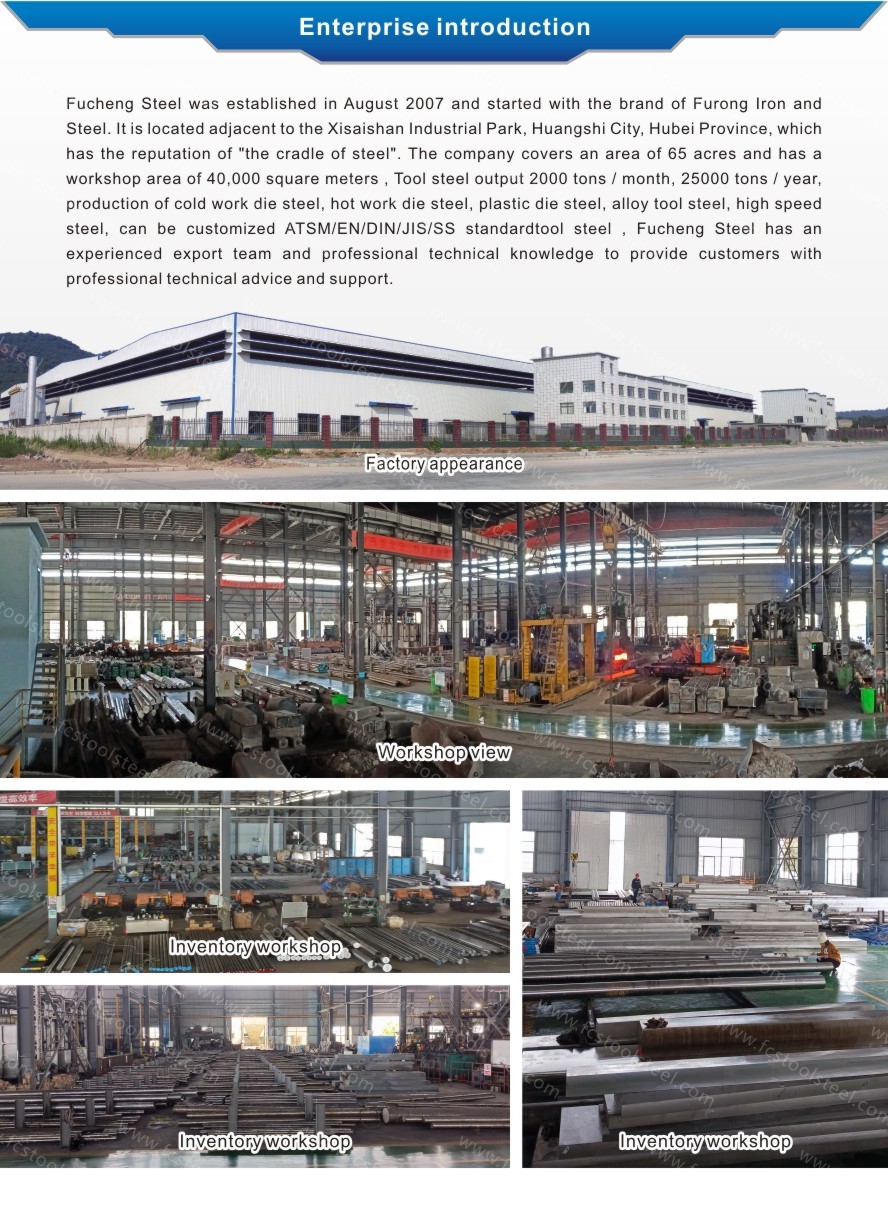
- fucheng steel
- China
- 1 maand
- 2000 ton/maand
1.2080 GEREEDSCHAPSSTAAL / x210 cr12 staal
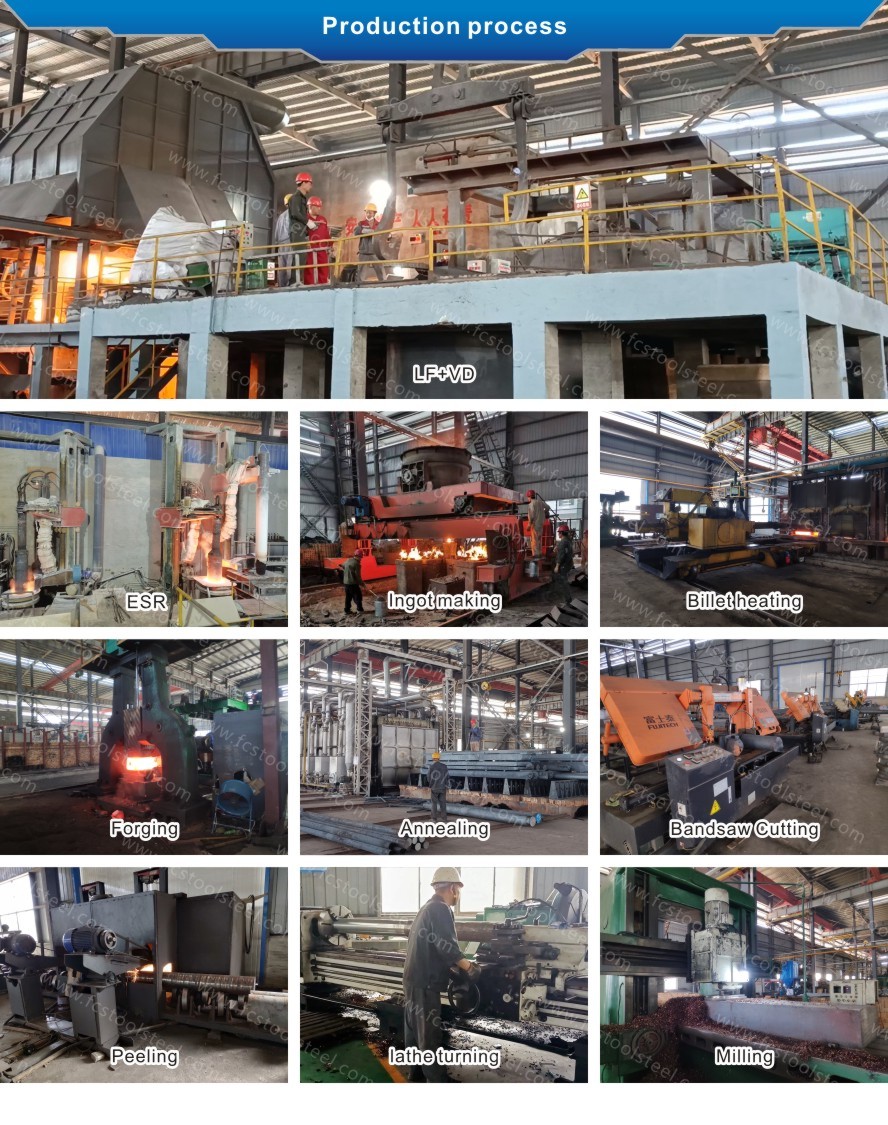
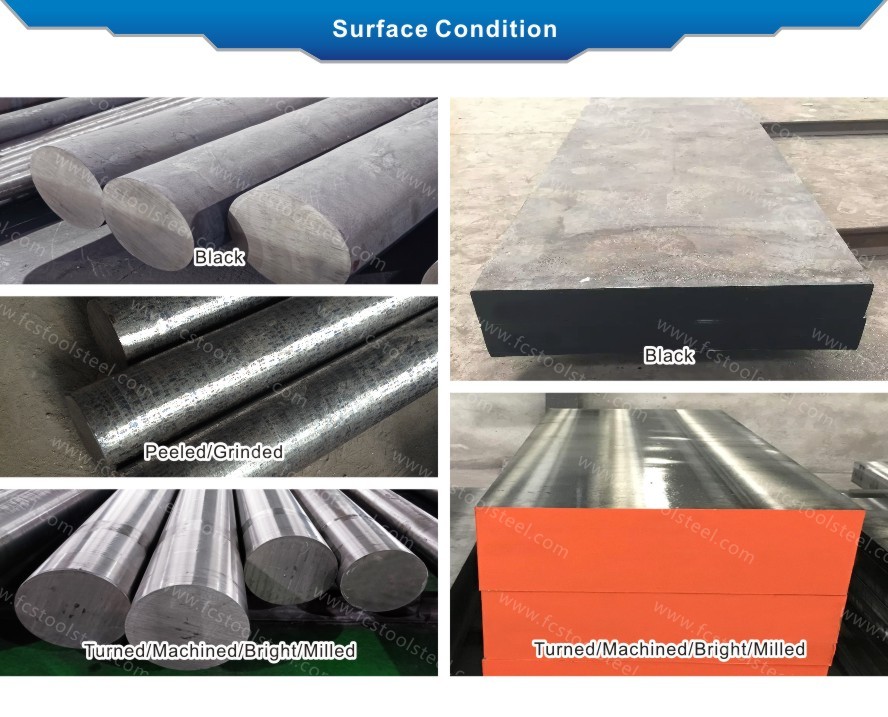
| Smelt- en fabricagemethode: | LF+VD+Gesmeed |
| Leveringsconditie: | Gegloeid |
| Leveringshardheid: | ≤255 HBS |
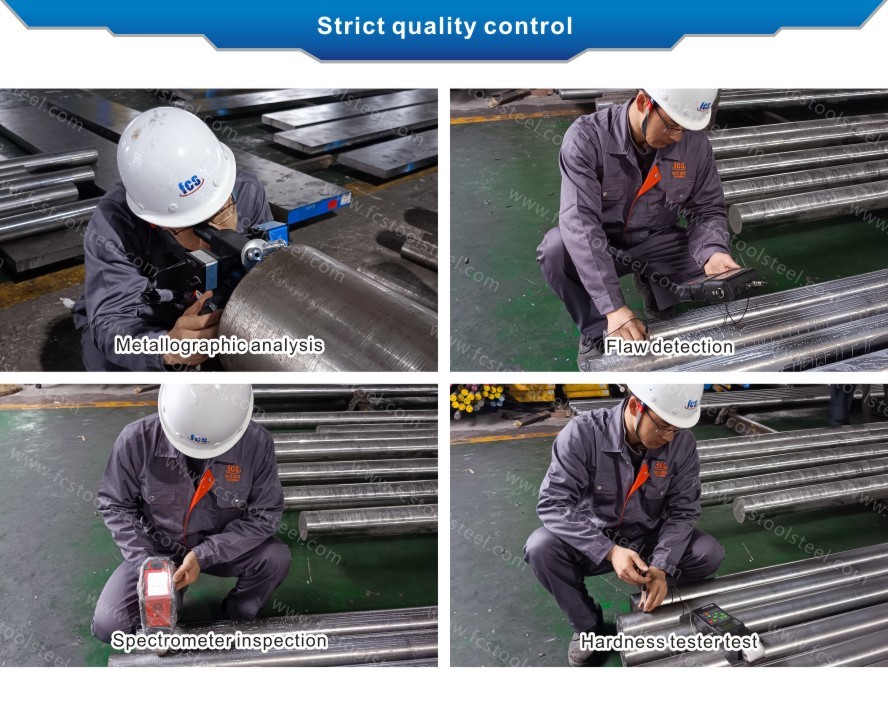
| UT-testnorm: | Sep 1921-84 Klasse 3 D/d, E/e |
1.2080 VERGELIJKING VAN STAALKWALITEITEN EN CHEMISCHE SAMENSTELLING
| Standaard/Staalkwaliteit | Chemische samenstelling (%) | ||||
| C | En | Mn | Cr | ||
| DIN/W-nr. | X153CrMo12/1.2080 | 1.9~2.20 | 0,10~0,40 | 0,15~0,45 | 11.0~12.0 |
| ASTM | D3 | 2.0~2.35 | 0,10~0,60 | 0,20~0,60 | 11.0~13.5 |
| HIJ | SKD1 | 1.9~2.20 | 0,10~0,60 | 0,20~0,60 | 11.0~13.0 |
SOLLICITATIE
1.2080 staal is een koudbewerkingsstaal met een hoog koolstof- en chroomgehalte, dat een hoge slijtvastheid en een lange levensduur heeft. 1.2080 staal is geschikt voor diverse koudstempelmatrijzen, stansmatrijzen, koudextrusiematrijzen, koudwalsmatrijzen, draadtrekmatrijzen, draadwalsplaten, koudsnijscharen, houtbewerkingsbladen, boorhulzen, strekkegels, precisie-meetinstrumenten en andere complexe en potentieel vervormbare gereedschapsmatrijzen.
Warmtebehandelingsproces van 1.2080 koudbewerkingsmatrijsstaal
1.2080-staal wordt voornamelijk gebruikt voor processen zoals ponsen, strekken, buigen, koud extruderen, koudvervormen, draadwalsen en het buigen van metalen of niet-metalen materialen. Daarom is het van belang dat de matrijs een hoge sterkte, hoge slijtvastheid en voldoende taaiheid heeft om de levensduur te garanderen. 1.2080-staal wordt veel gebruikt als universele koudbewerkingsmatrijs in massaproductie, en er zijn doorgaans twee warmtebehandelingsmethoden: primaire harding (lage afkoeling + lage terugwinning) en secundaire harding (hoge afkoeling + hoge terugwinning).
De afschriktemperatuur bij de eenmalige afschrikmethode ligt tussen de 1020 en 1040 graden Celsius. De tempertemperatuur kan worden gekozen op basis van de eisen van de matrijs van 1.2080-staal. Over het algemeen kunnen koudstempelmatrijzen die een hoge hardheid en slijtvastheid vereisen, worden getemperd bij een lage temperatuur van 160-180 graden Celsius. De hardheid na temperen kan dan HRC60 of hoger bereiken. Voor stempelmatrijzen die een hoge hardheid en een zekere taaiheid van 1.2080-staal vereisen, kan temperen bij 250-270 graden Celsius worden toegepast. De hardheid na temperen kan dan HRC58-60 bereiken. Voor matrijzen die een hoge slagvastheid moeten kunnen weerstaan, kan temperen bij een hoge temperatuur van 520 graden Celsius worden toegepast. De hardheid na temperen is dan HRC55-57.
De afschriktemperatuur voor de secundaire hardingsmethode van 1.2080-staal ligt tussen 1080 en 1120 graden Celsius. Door de aanwezigheid van een grote hoeveelheid rest-austeniet in het afgeschrikte staal is de hardheid relatief laag (HRC42-45). Door meerdere (3-5 keer) hogetemperatuurontlaten transformeert het rest-austeniet in martensiet, wat leidt tot secundaire harding. De hardheid van 1.2080-staal kan worden verhoogd tot HRC59-64, wat vooral geschikt is voor matrijsonderdelen die een hoge hardheid vereisen. Het nadeel is de geringe slagvastheid, wat de levensduur van meerdere stempelkoppen beïnvloedt en het staal daardoor ongeschikt maakt voor koudvervormingsmatrijzen.
1.2080-staal wordt in één hardingsproces gehard door middel van temperen bij lage temperatuur. Hoewel de hardheid HRC60 of hoger kan bereiken, is de tempertemperatuur relatief laag en is de spanningsontlasting na het afkoelen onvoldoende. Bovendien neemt de oppervlaktehardheid van het werkstuk bij de verdere bewerking van 1.2080-staal gemakkelijk af door de hitte die vrijkomt tijdens het slijpen, wat de levensduur beïnvloedt.
Daarom wordt 1.2080 staal behandeld met een methode van middelhoge temperatuurafkoeling gevolgd door hoge temperatuurontlating. De afkoeling vindt plaats bij ongeveer 1050 graden Celsius, waarbij de hardheid na afkoeling HRC63 bedraagt. Vervolgens wordt een hoge temperatuurontlating uitgevoerd bij een temperatuur tussen 500 en 520 °C. Omdat de hardheid na deze secundaire harding en ontlating HRC60 of hoger kan bereiken, is de afkoelingstemperatuur bij deze methode lager dan bij de secundaire hardingsmethode. Na de warmtebehandeling heeft 1.2080 staal een hogere sterkte en een zekere mate van taaiheid. Bovendien is het staal, dankzij de voldoende spanningsontlasting na de hoge temperatuurontlating, minder gevoelig voor scheuren tijdens de daaropvolgende draad-erosie en minder gevoelig voor gloeien tijdens het slijpen. Het oppervlak kan worden gecoat met titanium, wat in de praktijk al tot op zekere hoogte wordt toegepast.
WARMTEBEHANDELING
Zacht gloeien
800–840 °C, gedurende ongeveer 4–6 uur aanhouden
Langzame, gecontroleerde afkoeling in de oven tot ongeveer 500 °C.
Na afkoeling aan de lucht bedraagt de maximale hardheid ≤250 HBW.
Stressverlichting
700 °C, gedurende 2-4 uur aanhouden
Langzame, gelijkmatige afkoeling in de oven
Elimineert restspanningen als gevolg van zware bewerkingen of onevenwichtige secties.
Verharding
Eerste voorverwarming: 500–550 °C
Tweede voorverwarming: 800–850 °C
Eindhardingstemperatuur: 1030–1050 °C
Houd gedurende 15-30 minuten op temperatuur.
Afkoeling door middel van olie (of lucht voor kleine onderdelen ≤20 mm)
Bereikbare hardheid: 59–66 HRC
temperen
Langzaam opwarmen tot de ontlaattemperatuur, direct na het uitharden.
Minimale verblijftijd in de oven: 1 uur per 25 mm werkstukdikte
Meerdere tempereercycli (minimaal 2 keer) worden aanbevolen; laat het product tussen de cycli door afkoelen tot kamertemperatuur.
Gebruikelijke tempertemperatuur 500 °C, uiteindelijke hardheid 58–63 HRC